- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

چگونه آهنگری یکپارچه، ریخته گری و ماشینکاری CNC کارایی هزینه را در قطعات فلزی سفارشی بهبود می بخشد
نینگبو، چین - 13 نوامبر 2026- از آنجایی که تولیدکنندگان صنعتی در آمریکای شمالی و اروپا با فشار فزاینده ای برای کنترل هزینه های تولید و در عین حال حفظ مشخصات دقیق قطعات مواجه هستند، انتخاب فرآیند تولید به بخش مهمی از مهندسی و برنامه ریزی زنجیره تامین تبدیل شده است.
برای اجزای فلزی پیچیده، تکیه بر یک فرآیند ساخت همیشه مقرون به صرفه ترین راه حل نیست. ماشینکاری مستقیم CNC از استوک جامد ممکن است انعطافپذیری قابلتوجهی در طراحی ایجاد کند، اما همچنین میتواند منجر به حذف قابلتوجه مواد و چرخههای ماشینکاری طولانیتر شود. از سوی دیگر، آهنگری و ریختهگری میتواند اشکالی نزدیکتر به هندسه اجزای نهایی ایجاد کند و میزان موادی را که باید در طی ماشینکاری بعدی حذف شود، کاهش میدهد.
با درک اهمیت این رابطه تولیدی،شرکت بازرگانی نینگبو یولین با مسئولیت محدودتمرکز بر هماهنگی فرآیندهای شکل دهی نزدیک به شبکه، از جمله آهنگری با قالب بسته و ریخته گری دقیق، باماشینکاری دقیق CNCو بازرسی کیفیت
این رویکرد ترکیبی یک مسیر تولید جایگزین برای قطعات صنعتی سفارشی فراهم میکند و به تیمهای مهندسی کمک میکند تا میزان استفاده از مواد، نیازهای ماشینکاری، راندمان تولید و هزینههای کلی تولید را ارزیابی کنند.
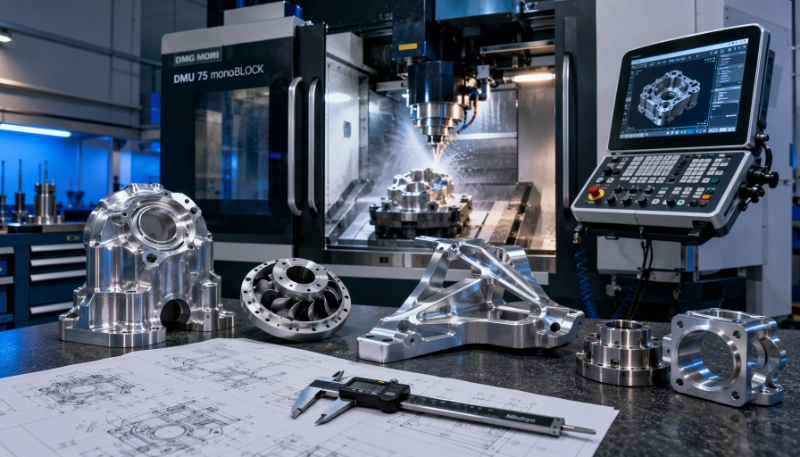
چرا یکپارچه سازی فرآیند تولید برای قطعات فلزی سفارشی اهمیت دارد؟
تولید قطعات فلزی دقیق اغلب شامل چندین مرحله است، از آماده سازی مواد اولیه و شکل دهی اولیه تا ماشین کاری، عملیات سطحی و بازرسی نهایی.
هنگامی که هر مرحله به طور مستقل انجام می شود، هماهنگی بین تامین کنندگان می تواند پیچیده شود. تفسیر نقشه مهندسی، مزایای ماشینکاری، ارجاعات ابعادی، مستندات مواد، و برنامه های تولید ممکن است بین تاسیسات تولیدی متفاوت باشد.
این تفاوت ها می تواند الزامات ارتباطی اضافی ایجاد کند و دشواری کنترل کیفیت را در کل فرآیند تولید افزایش دهد.
به عنوان مثال، یک بدنه شیر هیدرولیک ممکن است به یک قطعه اولیه فورج شده یا ریختهگری شده نیاز داشته باشد، به دنبال آن ماشینکاری CNC معابر داخلی، پورتهای رزوهای، سطوح آببندی و رابطهای نصب نیاز دارد. اگر قسمت خالی با در نظر گرفتن عملیات ماشینکاری بعدی طراحی نشده باشد، حذف بیش از حد مواد یا مقدار ناکافی ماشینکاری ممکن است بر راندمان تولید تأثیر بگذارد.
یک استراتژی تولید یکپارچه به این ملاحظات در مراحل اولیه مهندسی می پردازد. با ارزیابی الزامات شکلدهی و ماشینکاری با هم، تولیدکنندگان میتوانند توالی تولید مناسبتری ایجاد کنند و عملیات غیرضروری را کاهش دهند.
برای Ningbo Youlin Trading Co., Ltd.، این هماهنگی بخش مهمی از پشتیبانی از پروژه های سفارشی OEM و ODM قطعات فلزی است.
1. شکل دهی نزدیک به شبکه: ایجاد هندسه مؤلفه مناسب
تولید نزدیک به شبکه به روشهای تولیدی اطلاق میشود که قبل از ماشینکاری ثانویه، یک جزء نزدیک به هندسه نهایی مورد نظر خود ایجاد میکند. هدف کاهش حذف مواد غیر ضروری و در عین حال حفظ مقدار کافی برای تکمیل ابعادی است.
آهنگریو ریختهگری دو رویکرد متداول هستند، اگرچه مناسب بودن آنها به ساختار جزء، خواص مواد و الزامات تولید بستگی دارد.
آهنگری با قالب بسته برای قطعات باربر
آهنگری قالب بسته از قالبهای شکلدار برای تشکیل فلز گرم شده یا آمادهشده تحت فشار کنترلشده استفاده میکند. این فرآیند میتواند اجزایی با پروفایلهای خارجی نسبتاً پیچیده تولید کند و در عین حال به ایجاد جریان مطلوب دانه مواد کمک کند.
برای کاربردهایی که شامل بارهای مکانیکی مکرر، ضربه یا ارتعاش هستند، آهنگری ممکن است در مقایسه با روشهای تولید جایگزین خاص، مزایایی در استحکام مکانیکی و عملکرد خستگی داشته باشد.
مواد رایج مورد استفاده در پروژه های آهنگری سفارشی عبارتند از:
- فولادهای کربنی و آلیاژی برای اجزای ساختاری و مکانیکی.
- نمرات فولاد ضد زنگ برای کاربردهای مقاوم در برابر خوردگی.
- آلیاژهای آلومینیوم برای اجزای حساس به وزن.
- برنج و سایر آلیاژهای مس برای کاربردهای مکانیکی و کنترل سیال منتخب.
قطعات آهنگری معمولی شامل اتصالات هیدرولیک، اتصالات خودرو، اتصالات مکانیکی، قطعات تجهیزات سنگین و قطعات نصب صنعتی است.
پس از مرحله شکلدهی اولیه، میتوان از ماشینکاری CNC برای تکمیل ابعاد بحرانی، اتصالات رزوهای، سطوح بلبرینگ و رابطهای مونتاژ استفاده کرد.
ترکیب آهنگری و ماشینکاری اجازه می دهد تا ساختار مواد اولیه و نیازهای ابعادی نهایی از طریق فرآیندهای مختلف اما مکمل مورد توجه قرار گیرد.
ریخته گری سرمایه گذاری برای هندسه اجزای پیچیده
ریختهگری سرمایهگذاری که به عنوان ریختهگری موم گمشده نیز شناخته میشود، برای قطعاتی با اشکال پیچیده، ویژگیهای خارجی دقیق و هندسههایی که ممکن است در صورت تولید از استوک جامد نیاز به ماشینکاری گسترده داشته باشند، مناسب است.
این فرآیند شامل ایجاد یک الگوی مومی، تشکیل یک پوسته سرامیکی در اطراف آن، حذف موم، و ریختن فلز مذاب در حفره حاصل است.
معمولاً برای فولاد ضد زنگ و سایر اجزای آلیاژی استفاده می شود که در آن هندسه پیچیده و الزامات مواد باید با هم در نظر گرفته شود.
سرمایه گذاریریخته گریمی تواند نیاز به حذف گسترده مواد را کاهش دهد، اگرچه ابعاد بحرانی و سطوح عملکردی ممکن است همچنان به پرداخت CNC نیاز داشته باشند.
کاربردها شامل اجزای شیر صنعتی، قطعات پمپ، سخت افزار دریایی، محفظه های مکانیکی و سایر اجزای فلزی سفارشی است.
ریخته گری فشار بالا برای قطعات آلومینیومی و روی
ریخته گری فشار بالا گزینه دیگری برای ساخت قطعات با اشکال نسبتا پیچیده و ابعاد قابل تکرار است.
آلومینیوم مذاب یا آلیاژ روی تحت فشار به داخل قالب فلزی تزریق میشود و امکان تولید قطعاتی با ویژگیهای دقیق و بخشهای جداره نسبتاً نازک را فراهم میکند.
این فرآیند به ویژه برای کاربردهایی که شامل مقادیر تولید مکرر هستند، مانند محفظه تجهیزات، براکت ها، محفظه ها و قطعات مکانیکی انتخاب شده مناسب است.
بسته به طراحی و دقت ابعادی مورد نیاز، ماشینکاری ثانویه ممکن است برای سوراخ های رزوه ای، سطوح نصب دقیق و سایر ویژگی های کاربردی ضروری باشد.
انتخاب دایکاست باید عواملی مانند سرمایه گذاری ابزار، حجم تولید مورد انتظار، ضخامت دیواره و عیوب احتمالی ریخته گری را در نظر بگیرد.
2. ماشینکاری دقیق CNC: دستیابی به دقت عملکردی
در حالی کهجعلو ریخته گری هندسه اجزای اصلی را ایجاد می کند، ماشینکاری CNC اغلب مسئول تولید ابعاد حیاتی مورد نیاز برای مونتاژ و عملیات است.
این تمایز به ویژه برای قطعات صنعتی با سوراخهای دقیق، اتصالات رزوهای، سطوح آببندی، سوراخهای بلبرینگ و چندین مرجع نصب مهم است.
تراش و فرز CNC چند محوره
Ningbo Youlin Trading Co. Ltd. از الزامات تراشکاری و فرز CNC سفارشی برای طیف وسیعی از مواد فلزی از جمله فولاد ضد زنگ، برنج، آلیاژهای مس، فولاد کربن، فولاد آلیاژی و آلومینیوم پشتیبانی می کند.
بسته به هندسه اجزا و الزامات تولید، عملیات ماشینکاری ممکن است شامل موارد زیر باشد:
- تراشکاری CNC برای اجزای استوانه ای، شفت ها و ویژگی های رزوه ای.
- فرز CNC برای سطوح صاف، شیارها، جیب ها و پروفیل های پیچیده.
- ماشینکاری چند محوره برای قطعاتی که نیاز به ماشینکاری از جهت های مختلف دارند.
- حفاری دقیق، ضربه زدن و حفاری برای سوراخ های کاربردی و اتصالات داخلی.
به عنوان مثال، یک قطعه هیدرولیک فورج شده ممکن است به ماشینکاری CNC برای تکمیل وجوه نصب، پورت های داخلی، اتصالات رزوه ای و شیارهای آب بندی نیاز داشته باشد. فرآیند آهنگری اولیه شکل ساختاری اصلی را ایجاد می کند، در حالی که ماشینکاری ویژگی های مورد نیاز برای نصب و بهره برداری را ایجاد می کند.
کنترل مبنا GD&T و ماشینکاری
ابعاد هندسی و تحمل (GD&T) نقش مهمی در ساخت قطعات با سطوح عملکردی متعدد دارد.
یک نقشه ممکن است نه تنها ابعاد فردی، بلکه تلورانس های موقعیتی، الزامات مربوط به تمرکز، عمود بودن، مسطح بودن و سایر روابط هندسی را نیز مشخص کند.
ایجاد دادههای ماشینکاری مناسب به حفظ روابط ابعادی بین ویژگیهای مختلف کمک میکند و خطر انباشته شدن خطاهای موقعیتیابی را در چندین راهاندازی کاهش میدهد.
برای قطعاتی که به چندین عملیات ماشینکاری نیاز دارند، برنامه ریزی فیکسچر و انتخاب مبنا باید در طول بررسی مهندسی در نظر گرفته شود تا اینکه به عنوان تصمیمات تولید جداگانه در نظر گرفته شود.
تحمل نهایی ماشینکاری به مشخصات مواد، هندسه اجزاء، قابلیت تجهیزات و الزامات بازرسی بستگی دارد.
3. طراحی برای قابلیت ساخت: اتصال شکل دهی و ماشینکاری در مرحله طراحی
طراحی برای قابلیت ساخت (DFM) به شناسایی مشکلات احتمالی تولید قبل از متعهد شدن ابزار و منابع تولید کمک می کند.
برای اجزایی که هم شامل شکلدهی و هم ماشینکاری میشوند، ارزیابی مهندسی باید الزامات هر فرآیند را در نظر بگیرد نه اینکه فقط قسمت خالی اولیه یا هندسه نهایی را بهینه کند.
ملاحظات مهم عبارتند از:
هندسه آهنگری و ریخته گری
زوایای پیش نویس، خطوط جداسازی، ضخامت دیوار، شعاع گوشه، و انتقال ساختاری بر امکانسنجی شکلگیری تأثیر میگذارند. تنظیمات طراحی مناسب می تواند جریان مواد را بهبود بخشد، ساخت قالب را ساده کرده و عیوب احتمالی ساخت را کاهش دهد.
کمک هزینه ماشینکاری
خالی اولیه باید مواد کافی برای ماشینکاری بعدی را بدون ایجاد محدودیت های غیر ضروری بزرگ فراهم کند. این به تعادل نیازهای شکل دهی با زمان ماشینکاری و استفاده از مواد کمک می کند.
انتخاب مبنا ماشینکاری
سطوح عملکردی و ویژگی های مرجع باید با هم ارزیابی شوند تا مبادی ماشینکاری عملی ایجاد شود. یک استراتژی داده مناسب به حفظ سازگاری بین چندین عملیات کمک می کند.
ادغام مولفه
برخی از مجموعه ها از چندین جزء ساخته شده و جوش داده شده جداگانه تشکیل شده اند. بسته به الزامات ساختاری و امکان سنجی ساخت، یک قطعه آهنگری یا ریخته گری یکپارچه ممکن است تعداد قطعات جداگانه و عملیات مونتاژ مرتبط را کاهش دهد.
با این حال، یکپارچه سازی اجزا باید همیشه در برابر هزینه های ابزار، پیچیدگی ماشینکاری، نیازهای تعمیر و نگهداری و الزامات عملکردی مونتاژ نهایی ارزیابی شود.
توسعه نمونه اولیه و بازرسی مقاله اول
تولید نمونه اولیه فرصتی را برای بررسی مناسب بودن مسیر تولید انتخاب شده قبل از اقدام به تولید مقادیر بیشتر فراهم می کند.
نمونه های اولیه را می توان از نظر دقت ابعادی، ویژگی های مواد، تناسب مونتاژ و عملکرد خاص برنامه ارزیابی کرد.
بازرسی مقاله اول (FAI) همچنین می تواند برای مستندسازی ابعاد بحرانی و مقایسه قطعه ساخته شده با نقشه مهندسی تایید شده استفاده شود.
این فرآیند به شناسایی تنظیمات لازم برای ابزار، امکانات ماشینکاری، وسایل و روشهای بازرسی قبل از شروع مجدد تولید کمک میکند.
4. تأیید کیفیت: از مواد خام تا اجزای نهایی
هنگامی که فرآیندهای مختلف تولید با هم ترکیب می شوند، مدیریت کیفیت باید ویژگی ها و عیوب بالقوه مرتبط با هر مرحله تولید را در نظر بگیرد.
اگر قطعه اولیه به درستی کنترل نشود، ممکن است یک قطعه ماشینکاری دقیق ابعادی همچنان دارای مواد اساسی یا مشکلات شکل دهی باشد. به همین دلیل، تأیید مواد و بازرسی فرآیند بخش مهمی از تولید فلزات سفارشی است.
تأیید ترکیب مواد
تأیید درجه مواد به تأیید اینکه ماده خام انتخاب شده با الزامات مهندسی مشخص مطابقت دارد کمک می کند.
طیف سنجی انتشار نوری (OES)، در صورت وجود و قابل اجرا، می تواند برای تجزیه و تحلیل ترکیب شیمیایی مواد فلزی استفاده شود.
مستندات مواد، از جمله گواهیهای آزمایش آسیاب مربوطه و گزارشهای آزمایش مواد، میتوانند اطلاعات بیشتری در مورد مشخصات مواد و دستههای تولید ارائه دهند.
بازرسی ابعادی و مترولوژی
ماشینهای اندازهگیری مختصات (CMM)، پروژکتورهای پروفیل نوری، ابزار اندازهگیری دیجیتال و تسترهای زبری سطح را میتوان برای بازرسی ویژگیهای اجزای مختلف استفاده کرد.
الزامات بازرسی ممکن است شامل موارد زیر باشد:
- ابعاد بحرانی و تحمل ماشینکاری.
- موقعیت حفره ها و روابط هندسی
- صافی و عمود بودن.
- زبری سطح.
- ابعاد نخ و رابط های مونتاژ.
روش بازرسی باید با توجه به هندسه جزء، الزامات تحمل و مشخصات نقشه مربوطه انتخاب شود.
تست مکانیکی و سطحی
بسته به ماده و کاربرد مورد نظر، آزمایشهای اضافی ممکن است شامل اندازهگیری سختی، آزمایش کشش، تأیید ضخامت پوشش و آزمایش خوردگی با اسپری نمک باشد.
برای قطعات نگهدارنده فشار، آزمایش فشار هیدرواستاتیکی نیز ممکن است مطابق با مشخصات محصول و روشهای آزمایش قابل اجرا مورد نیاز باشد.
این بررسیها شواهد اضافی از عملکرد مواد و اجزا را فراتر از بازرسی ابعادی به تنهایی ارائه میدهند.
سوابق کیفیت و قابلیت ردیابی تولید
برای پروژههای OEM که نیاز به تأیید کیفیت مستند دارند، سوابق بازرسی مربوطه میتواند از پذیرش تولید و قابلیت ردیابی پشتیبانی کند.
بسته به نیاز پروژه، اسناد ممکن است شامل موارد زیر باشد:
- گزارشات تست مواد (MTR).
- گزارش های بازرسی مقاله اول (FAI).
- سوابق بازرسی ابعادی
- گواهی انطباق (CoC).
- گزارشهای آزمایش عملیات مکانیکی و سطحی قابل اجرا
بسته مستندات خاص باید در مرحله ارزیابی پروژه مورد توافق قرار گیرد.
5. ارزیابی کل هزینه مالکیت در ساخت قطعات فلزی
انتخاب بین ماشینکاری، آهنگری، وریخته گرینباید به طور انحصاری بر اساس قیمت واحد ذکر شده در یک عملیات تولیدی تکی باشد.
برای پروژه های OEM صنعتی، هزینه کل مالکیت (TCO) با در نظر گرفتن هزینه های مربوط به کل فرآیند تولید و عرضه، چشم انداز وسیع تری را ارائه می دهد.
عوامل متعددی بر هزینه کلی تولید تأثیر می گذارد.
استفاده از مواد
ماشینکاری یک جزء پیچیده به طور مستقیم از استوک جامد می تواند منجر به حذف قابل توجه مواد شود، به ویژه زمانی که قطعه تمام شده دارای مشخصات خارجی نامنظم باشد.
شکل دهی به شکل نزدیک به شبکه می تواند مقدار مواد اضافی را که باید حذف شود، بسته به هندسه جزء و فرآیند انتخاب شده، کاهش می دهد.
برای موادی که هزینه خرید بالاتری دارند، بهبود استفاده از مواد ممکن است به صرفه جویی در تولید کمک کند.
زمان ماشینکاری و عملیات ثانویه
یک قطعه با یک قطعه فورج شده یا ریختهگری شده مناسب ممکن است به عملیات ماشینکاری کمتری نسبت به قطعهای که کاملاً از استوک جامد تولید میشود نیاز داشته باشد.
کاهش حذف مواد می تواند به کوتاه شدن چرخه ماشینکاری و بهبود استفاده از تجهیزات کمک کند.
با این حال، سود واقعی به دقت خالی، امتیازات ماشینکاری، پیچیدگی اجزا و تعداد عملیات تکمیل مورد نیاز بستگی دارد.
حجم سرمایه گذاری و تولید ابزار
قالب های آهنگری و قالب های ریخته گری شامل هزینه های اولیه ابزارآلات است که باید هنگام انتخاب روش ساخت در نظر گرفته شود.
برای مقادیر کم یا طرح هایی که به طور مکرر تغییر می کنند، ماشینکاری مستقیم CNC ممکن است مقرون به صرفه تر باشد زیرا معمولاً به ابزارهای شکل دهی اختصاصی کمتری نیاز دارد.
برای تولید تکراری یا مقادیر بالاتر،جعلو زمانی که هزینه های ابزارآلات در چندین واحد تولیدی توزیع شود، ممکن است ریخته گری مقرون به صرفه تر شود.
هزینه های کیفیت و هماهنگی زنجیره تامین
هزینه های مربوط به کیفیت می تواند فراتر از قیمت بازرسی باشد. کار مجدد، قطعات رد شده، تحویل با تاخیر، حمل و نقل مکرر، و هماهنگی اضافی تامین کننده، همگی ممکن است بر هزینه کل پروژه تاثیر بگذارند.
هماهنگ کردن الزامات شکلدهی، ماشینکاری و بازرسی از طریق یک ترتیب تولید یکپارچه میتواند به کاهش شکافهای ارتباطی و بهبود ثبات فرآیند کمک کند.
در نهایت، مناسب ترین روش تولید به نیازهای ترکیبی مواد، هندسه، دقت ابعاد، مقدار سفارش، سرمایه گذاری ابزار و برنامه تحویل بستگی دارد.
6. کاربردهای صنعتی شکل دهی و ماشینکاری یکپارچه
ترکیب شکل دهی نزدیک به شبکه و تکمیل CNC به چندین کاربرد صنعتی مرتبط است که هندسه اجزا، عملکرد مکانیکی و دقت ابعادی باید با هم در نظر گرفته شوند.
سیستم های قدرت هیدرولیک و سیالات
بدنه دریچه های هیدرولیک، بلوک های منیفولد، اجزای پمپ و اتصال دهنده های سیال ممکن است نیاز به قطعات فورج شده یا ریخته گری داشته باشند و به دنبال آن ماشینکاری دقیق گذرگاه های داخلی، سطوح نصب و پورت های رزوه ای انجام شود.
تجهیزات خودرو و خارج از بزرگراه
اجزای سیستم تعلیق، قطعات مربوط به فرمان، اتصالات پیشرانه و اتصالات ساختاری ممکن است از فرآیندهای آهنگری همراه با تکمیل CNC برای دستیابی به ویژگی های مکانیکی و ابعادی مورد نیاز بهره مند شوند.
سخت افزار دریایی و صنعتی
اتصالات دریایی سفارشی، اتصالات فولادی ضد زنگ، اجزای نصب و سخت افزار مکانیکی ممکن است شامل ریختهگری یا آهنگری سرمایهگذاری و به دنبال آن ماشینکاری و عملیات سطح مناسب باشد.
پمپ ها و شیرآلات صنعتی
محفظه های پمپ، اجزای شیر، پروانه ها و قطعات کنترل سیال اغلب شامل هندسه های پیچیده داخلی و خارجی هستند. انتخاب فرآیندهای ریخته گری، آهنگری و ماشینکاری به مشخصات مواد، فشار مورد نیاز و طراحی اجزا بستگی دارد.
ماشین آلات صنعتی و اتوماسیون
کانکتورهای مکانیکی، براکتهای تجهیزات، محفظههای دقیق و اجزای انتقال ممکن است بسته به نیازهای ساختاری و عملکردی خود به فرآیندهای تولید متفاوتی نیاز داشته باشند.
انتخاب مسیر تولید مناسب برای تولید بلندمدت
هیچ فرآیند تولید واحدی مناسب برای هر جزء فلزی سفارشی وجود ندارد.ماشینکاری CNCانعطاف پذیری و کنترل ابعادی را ارائه می دهد، آهنگری می تواند خواص مکانیکی مطلوبی را برای قطعات باربر فراهم کند، و ریخته گری می تواند هندسه های پیچیده ای را در خود جای دهد که در غیر این صورت ممکن است نیاز به حذف گسترده مواد داشته باشد.
چالش مهندسی تعیین این است که چگونه این فرآیندها می توانند با هم کار کنند تا ضمن کنترل هزینه های تولید، به عملکرد اجزای مورد نیاز دست یابند.
شرکت بازرگانی نینگبو یولین با مسئولیت محدوداز پروژه های تولید سفارشی OEM و ODM با هماهنگی شکل دهی نزدیک به شبکه، ماشینکاری دقیق CNC، ارزیابی مهندسی و بازرسی کیفیت پشتیبانی می کند.
از طریق یک رویکرد فرآیند گرا، این شرکت با تیم های مهندسی صنایع برای ارزیابی طرح های قطعات، انتخاب روش های ساخت مناسب و پشتیبانی از تولید از نمونه های اولیه تا تولید تکراری همکاری می کند.
درباره شرکت بازرگانی Ningbo Youlin, Ltd.
شرکت بازرگانی نینگبو یولین، یک ارائه دهنده راه حل های مهندسی و ساخت دقیق مستقر در چین است که در نینگبو، استان ژجیانگ واقع شده است.
تمرکز این شرکت بر روی قطعات سفارشی OEM و ODM فلزی و پلاستیکی است، با خدمات تولیدی که ماشینکاری CNC، آهنگری دقیق، ریختهگری سفارشی، ساخت ورق فلزی و فرآیندهای تولید مرتبط را پوشش میدهد.
Ningbo Youlin با مشتریان صنعتی بینالمللی در پروژههای ساخت قطعات سفارشی، ارائه ارتباطات مهندسی، هماهنگی تولید و پشتیبانی بازرسی کیفیت کار میکند.
سوالات فنی و ارزیابی پروژه
تیم های مهندسی علاقه مند به ساخت قطعات فلزی سفارشی می توانند نقشه های مهندسی دوبعدی، مدل های سه بعدی CAD، مشخصات مواد و مقادیر تخمینی تولید را برای ارزیابی فنی آماده کنند.
فرمت های طراحی و مدل پذیرفته شده معمولاً شامل STEP، IGES و DWG هستند.
برای اطلاعات بیشتر در مورد قابلیت های تولید و پشتیبانی پروژه OEM/ODM، از وب سایت رسمی دیدن کنید:
وب سایت رسمی: https://www.nbyoulins.com
خدمات اصلی ساخت:ماشینکاری دقیق CNC، آهنگری با قالب بسته، سرمایه گذاریریخته گری، ریخته گری قالب، ساخت ورق فلزی، و قطعات فلزی سفارشی.
حق چاپ © 2026 شرکت بازرگانی نینگبو یولین، آموزشی ویبولیتین کلیه حقوق محفوظ است.